
Toplu üretimde SBS kullanırken hatalı ürün oranlarını nasıl azaltabiliriz?
Yüksek hurda oranlarıSBSToplu üretim maliyeti gerçek para demek. Her reddedilen parça; boşa harcanan malzeme, boşa geçen zaman ve boşa harcanan işgücü anlamına geliyor. İyi haber ise, atık malzemelerin rastgele oluşmadığıdır. Onu kontrol altına alabilirsiniz.
Hassas parçaların kırılma oranlarını azaltmak içinSBSToplu üretimde, istikrarlı hammaddeye, kontrollü bir karışım formülüne ve standart üretim adımlarına ihtiyaç vardır. Çoğu kusur, bu alanlardan birindeki küçük bir değişiklikten kaynaklanır. Öncelikle en zayıf halkayı tespit edin, ardından tüm süreç boyunca tutarlılığı sağlayın. [1][2]
Bu kulağa basit gibi görünse de, pek çok fabrika hâlâ bununla başa çıkmakta zorlanıyor. Sizlere, atık üretmenin gerçek nedenlerini adım adım anlatmak istiyorum. Sonunda, çoğu üreticinin kontrolü nerede kaybettiğini ve bunu nasıl yeniden eline alabileceğini göreceksiniz.
SBS toplu işleme sürecinde yüksek atık oranlarına neden olan başlıca faktörler nelerdir?
Hassas kesim yalnızca bir kötü parti sonucunda ortaya çıkmaz. Tüm süreç boyunca ortaya çıkan küçük sorunların birikmesiyle oluşur. Çoğu ekip, üretim verimliliği düşene kadar bunu fark etmez.
İşlem sırasında yüksek hurda oranlarıSBSToplu işleme genellikle birden fazla faktörün bir araya gelmesinden kaynaklanır. Ham madde tutarlılığının eksikliği, karıştırma koşullarının istikrarsızlığı, proses kontrolünün yetersizliği, ekipman aşınması ve operatör alışkanlıkları gibi unsurların hepsi rol oynar. Tek bir neden yalnızca kendi başına etkili olmaz; bunların tümü birlikte, hata oranını artırmaktadır. [1][2][3]
Birlikte Etki Gösteren Faktörler
Bir hafta hatırlıyorum; o dönemde reddetme oranı bir gecede yaklaşık yüzde 3'ten neredeyse yüzde 9'a fırlamıştı. İlk başta, gece vardiyasındaki yeni operatörü sorumlu tuttuk. Ancak kayıtları incelediğimizde, aynı anda üç şeyin değiştiğini gördük: Tedarikçi biraz farklı bir ham madde partisini sevk etmişti; karıştırıcı iki aydır bakım görmemişti; ve gece ekibi zaman kazanmak için rutin bir viskozite kontrolünü atlamıştı. Bu üç unsurdan herhangi biri tek başına bu yükselmeye yol açmazdı; ancak birlikte hareket ettiklerinde, durum böyle oldu.
Benim deneyimime göre, bir aşamada meydana gelen küçük bir değişiklik tek başına nadiren bir krize yol açar. Sorun, birden fazla küçük değişikliğin aynı anda bir araya gelmesiyle başlar. Biraz farklı bir ham madde partisi, biraz yüksek çalışan bir makine ve bir kontrolü atlayan bir operatör… İşte tam o noktada, kusur oranları hızla yükselir.
Hurdalık sorunu ortaya çıktığında beş alanı inceliyorum. Her biri bir sonrakine geçer; bu yüzden onları asla ayrı ayrı konular olarak ele almıyorum.
|
Faktör |
Neler Yanlış Gidebilir |
Sonuç Çizgide |
|
Ham madde |
Partiden partiye değişkenlik |
Tutarlı olmayan erime davranışı |
|
Karışım formülü |
Yanlış oran veya zamanlama |
Zayıf veya düzensiz bölgeler |
|
İşlem koşulları |
Sıcaklık veya basınç drifti |
Çarpma, boşluklar, kısa dökümler |
|
Ekipman |
Aşınma, yetersiz bakım |
Tekrar eden kusurlar |
|
Operatör uygulaması |
Atlanan adımlar, acele edilen kontroller |
Erken uyarıları kaçırmak |
Bir hata dalgasının kök nedenine kadar izlediğimde, neredeyse her zaman bu tabloda aynı anda iki veya daha fazla satıra dokunur. Bu yüzden, yalnızca bir şeyi düzeltmek nadiren tüm sorunu çözer.
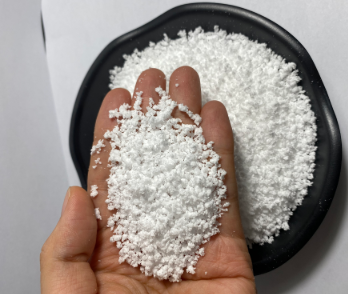
Kusurlu SBS Parçalarını Azaltmak İçin Karışım Formülünü Nasıl Ayarlamalıyız?
Kötü bir formül, kağıt üzerinde her zaman kötü görünmez. Ancak hat tam hızda çalıştığında, yalnızca zayıflığını ortaya çıkarır.
Kusurlu SBS parçalarını azaltmak için, yalnızca laboratuvar testlerine değil, gerçek üretim verilerine dayalı olarak karışım formülünü ayarlayın. Oran, karıştırma süresi veya sıcaklık gibi küçük değişiklikler malzemenin akışını etkileyebilir. Formüldeki değişiklikleri kesinleştirmeden önce, gerçek üretim hızı altında deneyin. [2][3]
Neden Laboratuvar Başarısı, Hat Linenin Başarısını Garantilemez
Karışımın tutarlılığına büyük özen gösteririm, çünkü pek çok sorun burada başlar. Bir SBS formülasyonu sıkı biçimde kontrol edilmediğinde, malzeme bileşen oranlarında veya karıştırma süresindeki küçük değişiklikler, malzemenin işlem aşamasına ulaştığında nasıl davranacağını etkileyebilir.
İşte bu yüzden bir formül ayarlamasını asla tek seferlik bir laboratuvar çalışması olarak görmüyorum. Küçük bir deneme partisinde kusursuz görünen bir formül, tam üretim hızına, daha yüksek kesme kuvvetine ya da uzun çalışma sürelerine ulaştığında hâlâ başarısızlıkla karşılaşabilir. Yeni bir formülü her zaman, sadece kontrollü bir laboratuvar ortamında değil, günlük üretimin aynı koşullarında test ediyorum.
Aşağıdaki tablo, formül değişikliklerini tam hat kullanımı için onaylamadan önce nasıl değerlendirdiğimi göstermektedir.
|
Test Aşaması |
Kontrol Ettiğim Şeyler |
Neden Önemli? |
|
Laboratuvar partisi |
Temel malzeme davranışı |
Formülün işe yaradığını doğrular |
|
Pilot çalışma |
Gerçek hızda davranış |
Gizli akış sorunlarını ortaya çıkarır |
|
Tam üretim |
Saatler boyunca tutarlılık |
Uzun vadeli istikrarı teyit eder |
Pilot çalışmayı atlamak, gördüğüm en yaygın hata. Öyle hissettiriyor ama genellikle daha sonra daha fazla zaman kaybına yol açıyor.
Ham madde kalite seçimi, SBS ürünlerinin reddetme oranını etkileyebilir mi?
Bir malzeme, veri sayfasında doğru görünse de hattta sorunlara yol açabilir. Kağıt üzerindeki bilgi ile uygulama arasındaki bu uçurum pek çok ekibi şaşırtır.
Evet, ham madde sınıfının seçilmesi, SBS ürünlerinin atık oranı üzerinde doğrudan etki gösterebilir. Küçük ölçekli deneylerde iyi sonuç veren bir sınıf, daha yüksek üretim hacimlerinde tutarlılık kaybedebilir. Sadece teknik şartnameye değil, prosesinize uygun bir sınıfı tercih etmek, gereksiz varyasyonları azaltır. [1][2]
Sadece Teklif Değil, Süreçle Uyumlu Kaliteyi Seçin
Bence, ham madde kalite seçimi toplam üretim açısından birçok kişinin sandığından daha büyük bir rol oynar. Bir malzeme kağıt üzerinde kusursuz görünebilir. Ancak, kıvam veya işleme süreçlerindeki küçük değişiklikler bile, üretim ölçeğinin büyümesiyle birlikte sorunlara yol açabilir.
Birkaç yıl önce, maliyeti düşürmek amacıyla daha ucuz bir SBS sınıfına geçiş yapan bir fabrika ile çalıştım. Küçük ölçekli denemelerde durum iyi görünüyordu. Ancak tam üretim kapasitesine çıkınca, reddedilen ürün oranı iki hafta içinde yükseldi. Yeni sınıf, veri sayfasında belirtilenden daha geniş çapta parti içi ve parti arası değişkenlik gösteriyordu. Reddetme oranının bu geçişle ilişkili olduğunu tespit etmek neredeyse bir ay sürdü; zira kağıt üzerinde her şey sorunsuz görünüyor gibiydi. Orijinal sınıfa geri dönülünce ise, reddedilen ürün oranı birkaç gün içinde normale döndü.
İşte bu yüzden bir sınıfı seçerken yalnızca teknik veri sayfalarına bakmıyorum. Aynı zamanda, o sınıfın tam olarak çalışacağı proses içinde nasıl davranacağını da dikkate alıyorum. Biraz daha geniş tolerans sunan, ancak istikrarlı biçimde güçlü olan bir sınıf, genellikle seri üretimde daha iyi performans gösterir. Bu, daha sıkı sayısal sınırlara sahip ama stabiliği daha az kanıtlanmış bir sınıfla kıyaslandığında geçerlidir.
Gereksiz varyasyonları azaltan üreticilerin genellikle ortak bir alışkanlığı vardır. Kağıt üzerinde en iyi değerleri sunan sınıfı kovalamak yerine, mevcut prosesleriyle güvenilir biçimde uyum sağlayan malzemeleri tercih ederler. Bu tek alışkanlık, üretim bile başlamadan önce önlenebilir atığın büyük bir bölümünü önleyebilir.
Uzun vadeli üretim sürecinde SBS atığını azaltmak için üretim operasyonlarını nasıl standartlaştırabiliriz?
Uzun vadede üretim, tek bir düzeltmeden ziyade tutarlılığı ödüllendirir. Bir standart olmazsa, her vardiyada işler sessizce farklı bir yöne kayabilir.
Üretim süreçlerinin standartlaştırılması, her vardiyada işlem adımlarını, parametreleri ve malzeme taşıma yöntemlerini aynı düzeyde tutarak SBS atığını azaltır. Açık prosedürler ve düzenli denetimler, zamanla hurdaya dönüşen küçük varyasyonları minimize eder. Standartlar hâlâ ayarlama imkânı sağlamalıdır; ancak bu ayarlamalar istikrarlı bir başlangıç noktasından gerçekleştirilmelidir. [2][4][5]
Tekrarlanabilir Bir Temel İnşa Etmek
Uzun vadeli imalat açısından, bence en büyük fırsat çoğu zaman standartlaşmadan kaynaklanır. Net işleyiş prosedürleri, istikrarlı işlem parametreleri, tutarlı malzeme taşıma süreçleri ve düzenli izleme, tümüyle önlenebilir üretim değişkenliğini azaltmaya yardımcı olur. [2][4]
Standartlaştırma, bir sürecin asla ayarlanmaya ihtiyaç duymayacağı anlamına gelmez. Bunun yerine, ayarlamalar tahminlere dayalı değil, kontrollü ve tekrarlanabilir bir temel üzerine kurulur. Her değişim aynı adımları izlediğinde, hemşirelikteki artışın gerçek nedenini tespit etmek çok daha kolay hale gelir; çünkü aynı anda hareket eden değişken sayısı azalır.
İşte, standart olmayan bir çizgiyi standartlaşmış bir çizgiyle nasıl karşılaştırdığım.
|
Alan |
Standart İşlemler Olmadan |
Standart Operasyonlarla birlikte |
|
Vardiya devriyesi |
Tutarsız notlar |
Net, tekrarlanabilir kontrol listesi |
|
Parametre ayarları |
Hafıza tarafından ayarlanır |
Belgelenmiş ve kilitli |
|
Malzeme taşıma |
Operatöre göre değişir |
Tümü için sabit prosedür |
|
Sorun izleme |
Nedeni izole etmek zordur |
Daha kolay, daha az değişken |
SBS seri üretiminde, düşük hata oranları genellikle yalnızca malzemenin değiştirilmesiyle değil, daha iyi proses kontrolünden kaynaklanır. Amacımız, varyasyonun nerede başladığını tespit etmektir. Bu, ham maddeler, formülasyon, proses ve günlük operasyonlar arasında daha etkili bir bağlantı kurmamıza yardımcı olur. [1][2][4]
Sonuç
Düşük SBS hurda oranları, yalnızca malzeme değişikliklerinden değil, süreç kontrolünden kaynaklanır. En zayıf halkayı güçlendirin, ardından tüm sistemi standart hale getirin. Yudahang'da her gün üreticilerle birlikte çalışıyoruz. Onlara ham maddeleri, formülasyonu ve prosesleri tek bir istikrarlı sistem haline getirmelerinde yardımcı oluyoruz.
Kaynaklar
[1] Holden, G., Kricheldorf, H. R. ve Quirk, R. P. (Ed.), Termoplastik Elastomerler: Blok Kopolimerler El Kitabı. Hanser Yayıncılık.
[2] Morton-Jones, D. H. Polimer İşleme. Springer Science & Business Media.
[3] White, J. L., ve Potente, H. Kauçukla Mühendislik: Kauçuk Bileşenler Nasıl Tasarlanır. Hanser Yayıncılık.
[4] Montgomery, D. C. İstatistiksel Kalite Kontrolüne Giriş. Wiley.
[5] Juran, J. M., ve Godfrey, A. B. (Ed.), Juran'ın Kalite El Kitabı. McGraw-Hill.
[6] Kirk-Othmer Kimya Teknolojisi Ansiklopedisi. Polimer İşleme ve Elastomer Malzemeler. Wiley.